Když zařízení na tepelné zpracování nahradí vsádkovou pec kontinuální linkou, první části, které selžou, jsou často sálavé trubky nebo válečky pece. Důvodem je zřídka samotný druh slitiny. Vysoce legované odstředivé odlitky selžou brzy, když se tloušťka stěny mění, když je rychlost odstřeďování nekonzistentní nebo když odlévaná struktura není před obráběním zkontrolována. Pokud kupujete tyto díly, považujte nákup za problém se specifikací a ověřením, nikoli jako problém s katalogovým číslem.
Tato příručka vysvětluje, co jsou vysoce legované odstředivé odlitky, jak porovnávat jakosti jako 1.4848, 1.4852, 2.4879, 316L, 2205, 440C a GX280 KMTBCr26 a co je třeba zkontrolovat před zadáním objednávky. Praktický cíl je jednoduchý: přizpůsobte odlitek atmosféře pece, vzoru opotřebení nebo korozivnímu médiu a poté potvrďte, že dodavatel může mít rozměry a strukturu, za které jste zaplatili.
Čím se vysoce legované odstředivé odlitky liší
Odstředivé lití nalévá roztavený kov do rotující formy. Odstředivá síla tlačí kov směrem ven, takže vnější stěna se tvoří jako první a pod tlakem tuhne. Proto je tento proces vhodný pro válcové nebo symetrické části: trubky, válečky, objímky, válce a kroužky. U vysoce legovaných jakostí není výhodou pouze tvar. Proces může vytvořit hustou stěnu s menším počtem smršťovacích pórů než statický pískový odlitek stejné sekce a nespoléhá se na diskrétní stoupačky nebo přívodní body, aby se zabránilo zachycení pórovitosti.
Vysoká slitina znamená, že materiál obsahuje dostatek chrómu, niklu, křemíku nebo jiných prvků, aby přežil teplo, opotřebení nebo korozi. Obyčejný válec z uhlíkové oceli může stát méně, ale v peci se bude usazovat, deformovat nebo opotřebovávat. Vysoce legované odstředivé lití je specifikováno, když si díl musí udržet svůj tvar a povrch při teplotě, nebo když by korozivní nebo abrazivní médium zničilo trubku nižší kvality.
Kompromisem je, že odstředivé lití není univerzální náhradou za lití do písku nebo na vytavitelné lití. Je nejvhodnější pro kulaté, duté nebo symetrické díly. Složité držáky, tenká žebra a těsné vnitřní dutiny obvykle jdou do vytavitelného lití nebo formování do písku. Kupující by měl nejprve potvrdit, že geometrie součásti odpovídá procesu, poté porovnat slitinu a požadavky na kontrolu.
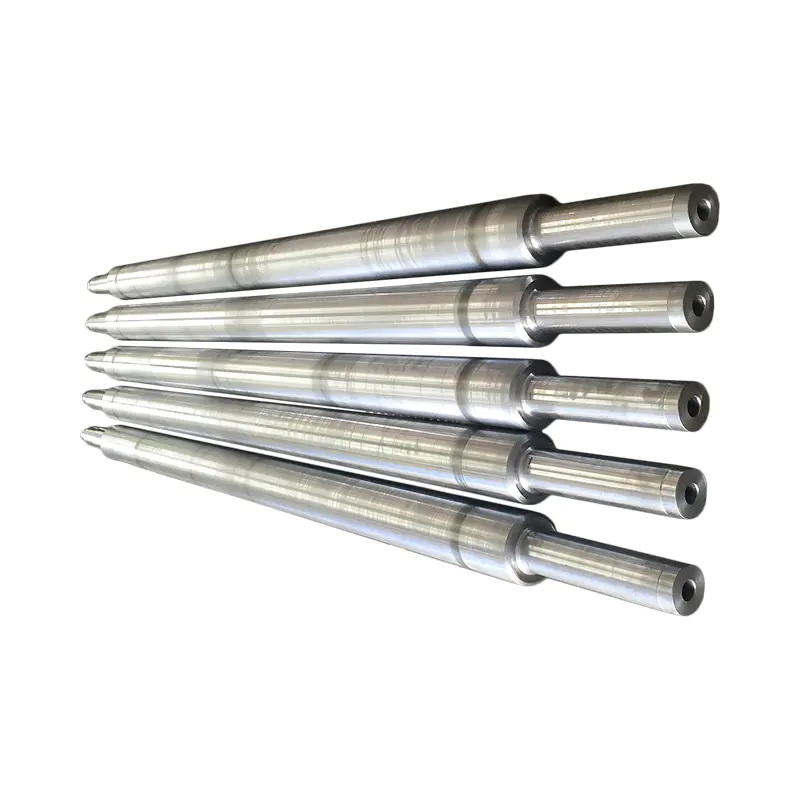 Zakázková řada odstředivě litých tepelně odolných ocelových trubek Prohlédněte si vlastní odstředivě lité žáruvzdorné trubky a válečky, včetně variant 1.4848, 1.4852 a 2.4879, a poté porovnejte slitiny a potřeby kontroly. Zobrazit produkt →
Typické tepelně odolné odstředivé produkty zahrnují sálavé trubky, pecní válce, vodou chlazené válce a sálavé trubky typu W. Verze odolné proti opotřebení zahrnují brusné válce s vysokou tvrdostí a pouzdra důlních strojů. Verze odolné proti korozi zahrnují objímky 2205 a 316L pro chemické a galvanizační linky.
Přizpůsobení tříd slitin vůči teplu, opotřebení a korozi
Výchozím bodem je třída slitiny, ale o konečné volbě rozhodují provozní podmínky. Válec pece v souvislé řadě vidí jiné zatížení než zásobník vsázkové pece. Rukáv v chemické lince vidí jiný útok než důlní pouzdro. Následující srovnání použijte jako užší seznam, nikoli jako konečnou specifikaci.
Tabulka 1: Běžné vysoce legované třídy odstředivého lití a jejich typické provozní zaměření. Konečný výběr závisí na teplotě, atmosféře, zatížení a korozním médiu. | stupeň | Charakter klíčové slitiny | Typické zaměření služby | Ukázkové díly |
| 1,4848 (GX40CrNiSi25-20) | Vysoký Cr a Ni, tepelně odolný | Podpěry vysokoteplotních pecí | Spodní podávací tác, průběžné pece, rámy pro tepelné zpracování |
| 1,4852 (GX40NiCrSiNb35-26) | Nb-stabilizovaný, tepelně odolný | Pecní válce a sálavé trubice | Válec topeniště, sálavá trubka, sálavá trubka typu W |
| 2,4879 (GNiCr28W) | Ni-Cr-W, silné tepelné cyklování | Vysokoteplotní doprava a ohřev | Šnekový dopravník, pecní válec, topná sálavá trubice |
| HP typ 26Cr35Ni | Vysoký Ni a Cr, varianta slitiny mědi | Chemické a vysokoteplotní míchání | Agitátor |
| 316L (CF3M) | Austenitické nerezové ložisko Mo | Odolnost proti korozi | Antikorozní návlek s dlouhou životností, dřezový váleček z pozinkované linie |
| 2205 (CD3MN) | Duplexní nerez | Servis koroze a chloridů | Objímka odolná proti korozi |
| 440C | Vysoký uhlík, vysoká tvrdost | Abrazivní opotřebení | Vnitřní brusný válec s vysokou tvrdostí |
| GX280 (KMTBCr26) | Bílé železo s vysokým obsahem Cr | Silná abraze | Skříň důlního stroje, vnitřní válec odolný proti opotřebení |
Běžné jsou dvě chyby. Za prvé, výběr vyšší třídy, než aplikace potřebuje. To zvyšuje náklady bez zlepšení služby, pokud je režim poruchy ve skutečnosti mechanické přetížení nebo špatné uložení. Za druhé, kopírování třídy z jiné pece nebo linky. Malé změny v atmosféře, síra, chlorid nebo tepelné cykly mohou přesunout správnou volbu z jedné rodiny do druhé. Dodavatel, který může ukázat chemickou analýzu a metalografickou strukturu, je užitečnější než dodavatel, který uvádí pouze název třídy.
 1.4852 GX40NiCrSiNb35-26 odstředivě litá sálavá trubka pro vytápění pece Prohlédněte si tuto žáruvzdornou sálavou trubici pro ohřev pece s provozní teplotou 900 °C, rozsahem velikostí φ50–φ1200 a specifikovanou chemií 24–27 % Cr / 33–36 % Ni. Zobrazit produkt →
Například zářivé trubice 1,4852 jsou často specifikovány tam, kde trubice musí odolávat oxidaci a udržovat pevnost při tečení. Pokud je trubka také vystavena silnému oděru od pohybujícího se břemene, může být místo toho zapotřebí třída odolná proti opotřebení. Pokud zkumavka obsahuje chloridy nebo kyseliny, může být vhodnější pouzdro 316L nebo 2205.
Odstředivé lití vs. lití do písku a lití na investování
Volba procesu ovlivňuje toleranci tloušťky stěny, povrchovou úpravu, cenu nástrojů a počet dílů, které si můžete objednat. Níže uvedená tabulka poskytuje praktické srovnání vysoce legovaných dílů. Je napsán pro jednání o veřejných zakázkách, ne pro učebnici.
Tabulka 2: Srovnání procesů pro vysoce legované průmyslové odlitky. Odstředivé lití vítězí ve válcové hustotě a rozsahu velikostí, ale není to nejlepší cesta pro každou geometrii. | Proces | Nejlepší tvary | Typická stěna a velikost | Relativní náklady na nástroje | Relativní cena za kus | Klíčové riziko |
| Odstředivé lití | Trubky, válečky, objímky, kroužky | Průměr 50-1 000 mm, délka do 4 000 mm | Střední | Střední to high | Rychlost odstřeďování a rovnoměrnost stěny |
| Odlévání pryskyřice do písku | Velké rámy, podnosy, pouzdra | Velké a těžké sekce | Nízká až střední | Nízká až střední | Pórovitost a čištění povrchu |
| Investiční lití | Složité, tenkostěnné, přesné díly | Malé až střední, vysoké detaily | Vysoká | Vysoká | Velikostní limit a cena |
Pokud je součástí přímá nebo stupňovitá trubka, odstředivé lití obvykle poskytuje lepší vnitřní strukturu a menší přídavky na obrábění než lití do písku. Pokud je součástí velký obdélníkový rám, je často praktičtější lití z pryskyřice. Má-li součást jemné vnitřní průchody nebo složitý vnější profil, může být jedinou cestou lití na vytavitelný model. Otázkou nákupu není, který proces je obecně nejlepší, ale který proces odpovídá výkresu a režimu selhání.
Pro komponenty pece, průmysl tepelného zpracování často potřebuje kombinaci procesních cest. Sálavá trubice může být odlita odstředivě, zatímco přípravek nebo podnos může být litý do písku. Dodavatel, který řídí více než jeden proces, může snížit počet prodejců a udržet konzistentní tolerance v celé sestavě.
Specifikace a kontrolní seznam pro kupující
Než schválíte objednávku na vysoce legované odstředivé odlitky, napište si následující body. To jsou detaily, které rozhodují o tom, zda díl sedí, vydrží a dá se vysledovat, pokud se něco pokazí.
- Revize výkresu a stupeň slitiny. Potvrďte přesnou třídu, včetně jakékoli přípony, jako je GX40CrNiSi25-20 nebo CF3M. Neakceptujte obecný popis "tepelně odolná ocel".
- Chemické složení. Požádejte o výsledek přímého odečítání spektrometru nebo certifikovanou zprávu o zkoušce mlýna pro teplo. Zkontrolujte uhlík, chrom, nikl, křemík a jakékoli stabilizační prvky podle normy.
- Tloušťka stěny a soustřednost. U trubek a válečků určete minimální stěnu, maximální stěnu a povolenou excentricitu. Vizuálně kulatá trubka může být stále příliš nevyvážená, aby bylo možné čistě obrábět.
- Délka a přímost. Potvrďte celkovou délku, přípravu konce a toleranci přímosti. Dlouhé válce mohou vyžadovat uvolnění napětí před konečným obráběním.
- Metalografická struktura. Pro vysokoteplotní provoz požádejte o metalografickou zkoušku, abyste potvrdili strukturu odlitku a zkontrolovali nadměrnou poréznost nebo vměstky.
- Nedestruktivní testování. Pokud je součást kritická, dohodněte se na kontrole penetračním barvivem, ultrazvukem nebo radiografií. Uveďte úroveň přijetí, nejen metodu.
- Obrábění a tepelné zpracování. Potvrďte, zda dodavatel obrábí součást nebo dodává hrubý odlitek. Pokud je požadováno tepelné zpracování, zeptejte se na výsledek cyklu a tvrdosti.
- Značení a sledovatelnost. Vyžadujte číslo tepla, třídu a odkaz na nákupní objednávku na dílu nebo na odolném štítku. To je důležité, když několik slitin vypadá po tryskání podobně.
- Balení a expedice. U dlouhých trubek a válečků specifikujte ochranu konce, rozteč podpěr a ochranu proti vlhkosti. Dobrý odlitek může být poškozen špatným blokováním.
Dodavatel s vlastním dokončovacím zařízením může tyto požadavky často splnit lépe než obchodní společnost. Může řídit přechod od odlévání přes tepelné zpracování k obrábění bez přepravy dílu mezi více dílnami. To snižuje možnost, že se rozměry po finální kontrole posunou.
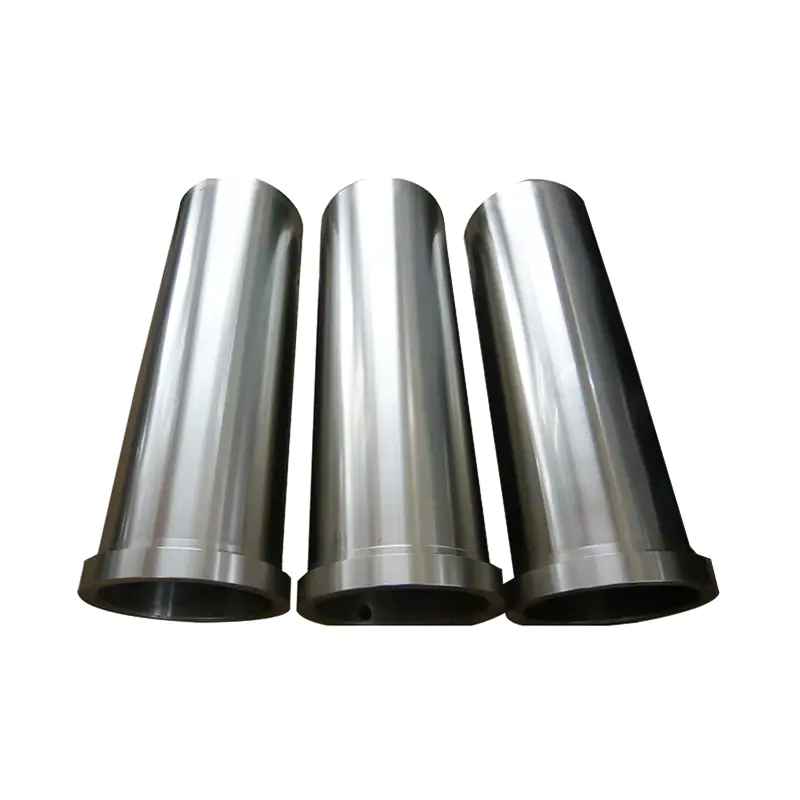 Vnitřní válec GX280 KMTBCr26 odolný proti opotřebení pro důlní zařízení Prohlédněte si tento kalený odstředivě litý vnitřní válec pro těžbu při vysokém zatížení a mletí prášku s HRC nad 60 a stabilním výkonem při nárazu a opotřebení. Zobrazit produkt →
Pro díly odolné proti opotřebení, jako jsou vnitřní válce GX280 KMTBCr26, platí stejná logika. Tvrdost a mikrostruktura určují životnost opotřebení, takže plán kontroly by měl zahrnovat testování tvrdosti a kontrolu vad odlitku. Nízká cena za kilogram nemá smysl, pokud součást selže během týdnů.
Kde vydělávají odstředivé odlitky z vysoce legovaných slitin
Vysoce legované odstředivé odlitky tvoří obvykle malou část investičního rozpočtu závodu, ale velkou část nákladů na údržbu. Vydělávají na své náklady, když snižují neplánované prostoje, udržují rozměrovou stabilitu a přežijí specifický útok v procesu. Níže uvedený strom ukazuje hlavní aplikační cesty pro tyto odlitky.
- Tepelné zpracování
- Sálavé trubice a sálavé trubice typu W
- Válce pece, válečky topeniště a válečky chlazené vodou
- Podnosy, rámy, rámy vsázkového materiálu a ozubené tyče
- Chemické zpracování
- Objímka odolná proti korozis in 2205 and 316L
- Vysoká-temperature agitators
- Ocel a metalurgie
- Válce pece a válečky ohřívací pece
- Sálavé trubice pro přihřívací a tepelné zušlechťovací linky
- Ostatní průmyslové linky
- Dřezové válečky z pozinkované linky
- Díly roštu na spalování odpadu
- Vnitřní válce a pláště důlních strojů odolné proti opotřebení
V každém případě by rozhodnutí o koupi mělo začít z režimu selhání. Pokud starý díl praskl, zkontrolujte tepelné cyklování a návrh podpory. Pokud se zmenšil, zkontrolujte atmosféru a slitinu. Pokud se opotřeboval tenký, zkontrolujte otěr a tvrdost. Pokud zkorodoval, zkontrolujte chemii a hladinu chloridů. Náhradní odlitek by měl řešit tento režim, ne jednoduše odpovídat staré kresbě.
Pro kupující, kteří chtějí technický výchozí bod, základní principy a procesní charakteristiky odstředivého lití vysvětlit, jak rychlost otáčení, teplota formy a rychlost lití ovlivňují finální stěnu. Tyto proměnné jsou často důležitější než název slitiny, když součást brzy selže.
Jak hodnotit dodavatele odstředivého lití z vysoce legovaných slitin
Rozsah procesů a kontrolní zařízení dodavatele vám řeknou, co může kontrolovat. U vysoce legovaných odstředivých odlitků hledejte tři možnosti. Za prvé, může dodavatel odlévat požadovaný průměr a délku? Rozsah od 50 mm do 1 000 mm v průměru a až 4 000 mm na délku pokrývá mnoho pecních válců a sálavých trubek. Za druhé, dokáže ovládat chemii a strukturu? Praktickými nástroji pro tuto práci jsou spektrometrie s přímým čtením, ruční spektrometrie, metalografie a 3D skenování. Za třetí, dokáže tu část dokončit? Pece pro tepelné zpracování a obráběcí zařízení snižují riziko poškození při manipulaci a ztráty tolerance mezi obchody.
Výrobní kapacita je také důležitá pro dodací lhůtu. Roční kapacita odlévání několik tisíc tun není zárukou kvality, ale ukazuje, že dodavatel dokáže zvládnout opakované zakázky a větší akce. Pro exportní odběratele je užitečná jazyková podpora a zkušenosti s mezinárodními standardy balení. Vyžádejte si vzorky záznamů o kontrole z podobné třídy a tvaru, nikoli pouze obecnou brožuru.
Vysoce legované odstředivé odlitky nejsou komoditou. Stejná jmenovitá třída může fungovat velmi odlišně v závislosti na rychlosti odstřeďování, rovnoměrnosti stěny, tepelném zpracování a kontrole. Začněte s režimem poruchy, vyberte proces, který odpovídá geometrii, vyberte slitinu pro skutečné prostředí a zapište požadavky na kontrolu do objednávky. Tento přístup nezlevní odlévání, ale nákup bude předvídatelný. Potřebujete-li porovnat sálavou trubici, válec pece, pouzdro odolné proti korozi nebo válec odolný proti opotřebení, požádejte před porovnáním ceny o jakost, zkušební protokol a toleranci obrábění.